
Der Beschichtungsspezialisten Oerlikon Balzers hat es zusammen mit dem Sägetechnik-Experten Ott + Heugel geschafft, die Standzeiten von Kreissägeblättern beim Trennen von Gold- und Messinglegierungen um das Sieben- bis Achtfache zu erhöhen. Zugleich sanken mit der Beschichtung Balda Variastiegen die Prozesskosten signifikant.
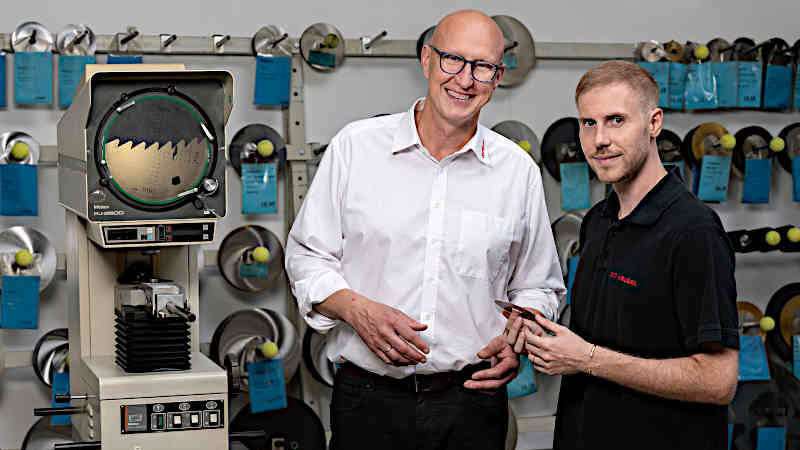
Firmeninhaber Fabian Heugel führt das württembergische Familienunternehmen Ott + Heugelin vierter Generation. Einer seiner Kunden, ein Schmuck- und Uhrenhersteller, trennt Rundstäbe und Vierkantmaterialien aus Gelb-, Weiß- und Roségold sowie Messing mit Vollhartmetall (VHM)-Sägen des Ötisheimer Herstellers. Diese Buntmetalle sind duktil und relativ weich. Bei der Zerspanung führt ihre Schmier- und Klebeneigung schnell zu Aufbauschneiden am Werkzeug. Eine der Folgen ist die Gratbildung am Werkstück, was die Weiterverarbeitung erschwert. Um rechtzeitig gegensteuern zu können, überwacht der Kunde regelmäßig die Stromaufnahme der Sägemaschine als Indikator für Krafterhöhung und beginnenden Verschleiß.
Diamantschicht für weiche wie auch harte Werkstoffe
Ein testweiser Umstieg von unbeschichteten auf AlTiN-beschichtete VHM-Sägeblätter verdoppelte bereits die Standzeit. Heugel blieb jedoch hartnäckig und brachte auf Empfehlung von Klaus Springer, Kundenberater bei Oerlikon Balzers, dessen neue Diamantschicht Balda Varia ins Spiel. „Die Schicht war sägetechnisch noch ein unbeschriebenes Blatt, aber wir entschlossen uns gemeinsam mit dem Kunden, Versuche zu starten“, sagt Heugel. Dies zahlte sich aus: Nach zehn Einsatzwochen war noch kein Verschleiß zu erkennen, aber eine sieben- bis achtmal höhere Standzeit, je nach bearbeitetem Material. Dabei arbeitet das Werkzeug mit 63 mm Durchmesser und Sonderzahngeometrie im Dreischichtbetrieb auf stets demselben Maschinentyp.
Bei der Schicht Balda Varia handelt es sich laut Oerlikon Balzers um eine vielseitige CVD-Diamantschicht für Zerspanungswerkzeuge, die auch Spezialwerkstoffe wie kohlefaserverstärkten Kunststoff (CFK), Graphit und Zirkonoxid-Keramik bearbeiten kann. Sie sorgt für ein stabiles Ergebnis über viele Werkzeuggrößen und -geometrien – mit hoher Verschleißfestigkeit und konstanter Bearbeitungsqualität. Dank Plasmatechnik entsteht durch das kontrollierte Wachstum des Diamanten eine dichte, nanokristalline Schichtstruktur. Das Ergebnis: ein gleichmäßiges Verschleißbild, das die Standzeiten erhöht. Das progressive Verschleißverhalten erleichtert die Überwachung des Werkzeugs und senkt das Risiko plötzlicher Ausfälle.
Bei den Spezifikationen gibt der Anbieter für die dunkelgraue Beschichtung eine Schichthärte HITvon 80 bis 100 GPa an, gemessen durch Nanoeindringung nach ISO 14577. Bei Multilayer-Schichten kann die Härte der einzelnen Schichten variieren. Die Härte kann nach Angaben von Oerlikon Balzers an die Anwendung angepasst werden. Die typische Schichtdicke liegt zwischen 6 und 12 µm, zusätzliche Schichtdicken sind auf Anfrage möglich. Als maximale Anwendungstemperatur werden ungefähr 600 °C genannt, die Prozesstemperatur liegt unter 900 °C.
Schmalere Schnittbreiten sparen viel Material
Dank der verbesserten Leistungsfähigkeit ließ sich die Sägeblattdicke von 0,7 mm auf 0,5 mm reduzieren. Diese um 0,2 mm reduzierte Schnittbreite zahlt sich im Jahresverlauf aus: Der Kunde von Ott+Heugel kann alleine dadurch rund 800 m Edel- beziehungsweise Buntmetalle einsparen. Zudem fallen weniger Werkzeugwechsel, Rüstzeiten, Maschinenstillstände sowie Kontrollen der Stromaufnahme an. Die Werkzeug-Wiederaufbereitung ist zwar nicht mehr möglich, jedoch wiegt der Standzeitvorteil dies auf. Aus diesem Grund plant der Edel- und Bundmetallverarbeiter auch den Einsatz von fünf dieser Werkzeuge.
Die spezielle Plasma-CVD- Technik (Chemical Vapour Deposition) für Diamantbeschichtungen auf der von Oerlikon Balzers entwickelten Beschichtungsanlage Indiama schafft weitere Vorteile: Zum einen ermöglicht sie eine gleichmäßige und wirtschaftliche Diamantbeschichtung großer Volumina. Zum anderen kann die Anlage Schaftwerkzeuge mit einer Gesamtlänge von 330 mm und einer Beschichtungslänge von bis zu 150 mm oder Sägeblätter bis zu 200 mm Durchmesser aufnehmen. Dadurch lässt sich ein Preisniveau erzielen, das mit hochwertigen PVD-Beschichtungen vergleichbar ist, wie Oerlikon Balzers berichtet. Der größere Nutzen resultiert jedoch aus höheren Standzeiten, höherer Stabilität, weniger Prozessaufwand und somit reduzierten Schnittkosten pro Bauteil.
Folgeprojekt schon im Visier
Die nanokristalline Diamantschicht Balda Varia übertrifft mit ihrer Härte bis 10.000 HV die meisten PVD-Schichten, die in der Regel 3.000 bis 4.500 HV erreichen. Die diamantene Härte sichert über lange Zeiträume scharfe Schneidkanten für gratarmes Trennen von NE-Metallen sowie Beständigkeit gegen Abrasion. Außerdem widersteht die sehr glatte, gleitfähige Schicht auch adhäsivem Verschleiß und Aufklebungen.
Laut Heugel konnte sein Unternehmen vergleichbare und zugleich wirtschaftliche Schichtsysteme bei anderen Beschichtern nicht finden. Der Firmenchef hat mit Oerlikon Balzers schon ein Folgeprojekt im Blick: den Einsatz von Sägeblättern und Bohrern mit Balda Varia für die Bearbeitung von bleifreiem Messing in der Elektroindustrie. Dazu führt er mit einem Massenhersteller Langzeittests auf Rundtaktautomaten durch, die vor allem die Kosten pro Bauteil ins Visier nehmen sollen.