
Henkel bringt mit APNR 2.0 eine weiterentwickelte Generation seiner nachspülfreien Haftvermittlertechnologie für die Metallvorbehandlung auf den Markt. Die Lösung zielt auf mehr Effizienz in Vorbehandlungslinien, in denen steigende Energie- und Wasserkosten, strengere Umweltauflagen und der Wechsel zu chromfreien Prozessen den Handlungsdruck erhöhen.
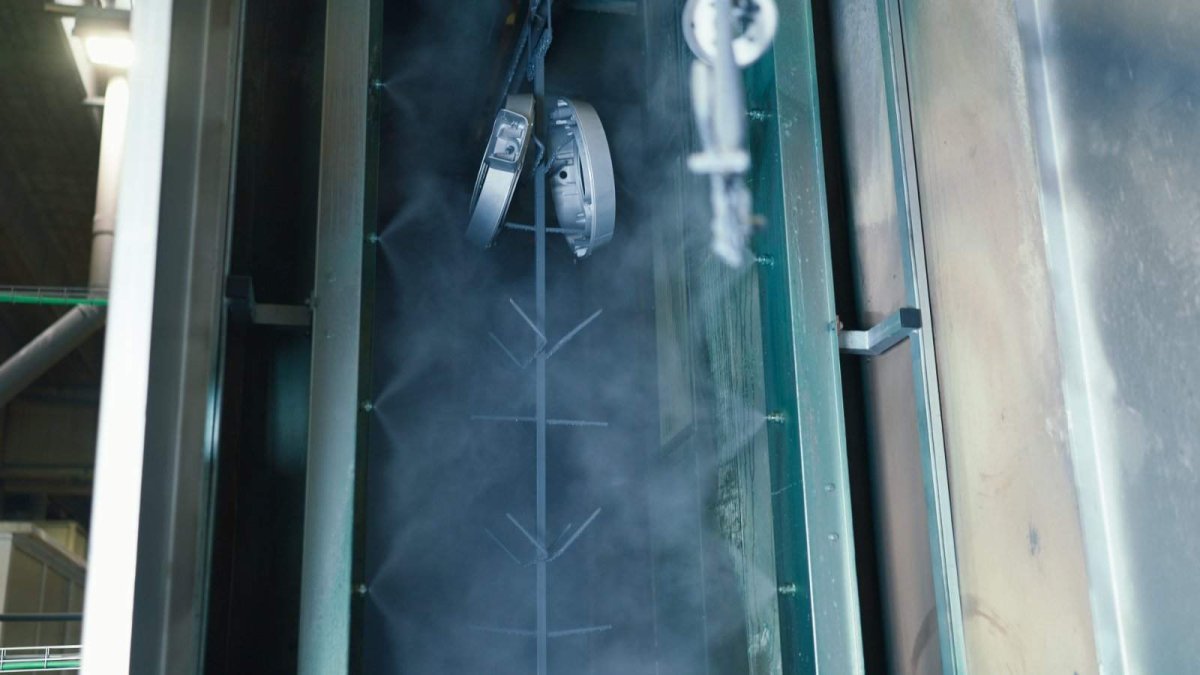
APNR steht für Adhesion Promoter No Rinse. Das Verfahren ersetzt das herkömmliche Passivierungsbad durch eine präzise dosierte Sprühapplikation des Haftvermittlers am Linienende. Die Chemie wird inline frisch angesetzt und als dünner Film auf die noch nasse Metalloberfläche aufgetragen. Eine nachgeschaltete Spülstufe entfällt. Dadurch lassen sich kompaktere Linienlayouts realisieren und Wasser- sowie Chemikalienverbrauch reduzieren, ohne Abstriche bei Korrosionsschutz und Lackhaftung.
Weniger Medienverbrauch in der Schlussbehandlung
Im Vergleich zur vorherigen APNR-Generation kann APNR 2.0 den Prozesswasserverbrauch um bis zu 50 Prozent und den Druckluftbedarf um bis zu 20 Prozent senken. Die Werte beruhen auf internen Bewertungen von Henkel; die tatsächlichen Einsparungen hängen von Auslegung und Betriebsbedingungen der jeweiligen Linie ab.
Für Anlagenbetreiber liegt der Vorteil vor allem im laufenden Betrieb. Da die Chemie in definierter Konzentration direkt auf die Oberfläche wirkt, entfallen die Alterung eines Bads und der damit verbundene analytische Kontrollaufwand. Gegenüber einer herkömmlichen Schluss-Spülkaskade wird nur die Wasser- und Produktmenge eingesetzt, die für die gewünschte Schicht tatsächlich erforderlich ist. Das kann insbesondere bei Bestandsanlagen mit begrenztem Platz die Leistung kurzer Vorbehandlungslinien steigern, ohne größere Umbauten zu erfordern.
Seit der Markteinführung 2015 wurden weltweit mehr als 100 APNR-Systeme installiert. Einsatzfelder sind vor allem Anwendungen mit kurzen Linien, beengten Platzverhältnissen oder Anforderungen an den Umstieg auf chromfreie Verfahren. In der Behandlung von Architektur-Aluminium kann die Technologie zudem das Konversionsbad ersetzen und die Umstellung von Systemen mit sechswertigem Chrom auf chromfreie Alternativen unterstützen.
Neue Steuerung mit Ecoflex
Kern der neuen Anlagengeneration ist die Steuereinheit Ecoflex. Sie kombiniert eine aktualisierte Steuerungsarchitektur mit einem neu ausgelegten Pumpensystem und soll eine präzise, reproduzierbare Applikation ermöglichen. Zudem überwacht das System Leitfähigkeit, Druck und Tankfüllstände und lässt sich in digitale Systeme einbinden. Henkel verfolgt damit das Ziel, Stillstandszeiten zu verringern und die Bedienung für das Linienpersonal zu vereinfachen.
Parallel arbeitet das Unternehmen an Formulierungen mit geringerem Wasserbedarf sowie an verbesserten Düsen. Damit soll ein zuverlässiger Betrieb auch bei anspruchsvollen Bauteilgeometrien und Sprühkonzepten sichergestellt werden. Steffen Ruesse, Director Global Equipment & Machine Learning Applications bei Henkel, sagt: „Viele Kunden haben bereits die großen Stellhebel bei Entfettung und Phosphatierung genutzt. Mit APNR 2.0 geben wir ihnen nun ein Werkzeug an die Hand, mit dem sie auch den letzten Meter der Vorbehandlung wirtschaftlich und nachhaltig optimieren können.“